
焊接温度越高越好?钛晶COB焊接的正确打开方式
时间:2026-08-28 编辑:Licone 阅读:0 次
钛晶COB焊接指南:三步搞定新产品焊接难题
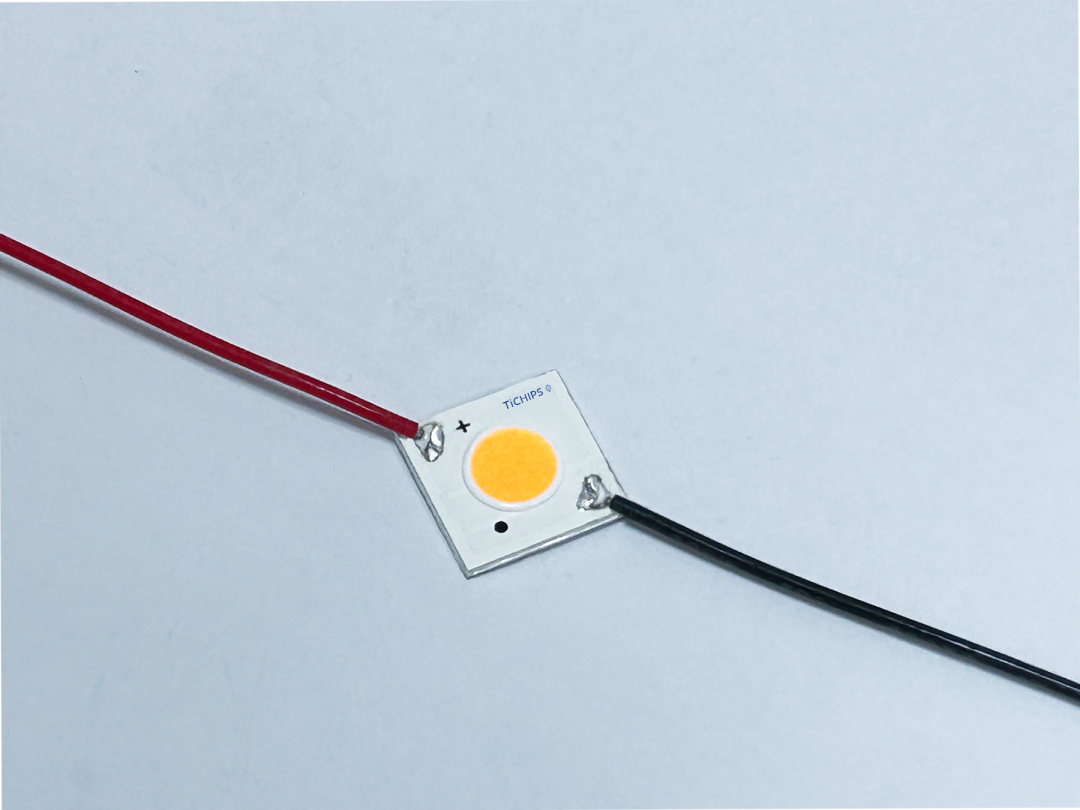
最近不少客户反馈:钛晶COB新产品焊接起来比传统产品更费劲,焊枪温度开高了怕烧坏,开低了锡又熔不开。
其实,焊接难不是产品缺陷,恰恰相反——它是钛晶基板材料性能升级的直接体现。这篇文章把完整焊接流程拆成可复制的三步,帮你一次焊出饱满光滑的标准焊点。
01 先搞懂:为什么钛晶COB焊接温度要求更高?
在动手焊接之前,先要理解一个关键事实:钛晶产品基板的导热系数比传统产品显著提高。
这意味着什么?基板导热快,光源在高负载工作时的散热表现更好,光衰更低,寿命更长——这是产品性能升级的核心优势。
但导热快也带来一个副作用:焊接时热量会被基板迅速导走,焊枪需要更高的温度才能让锡膏充分熔化。
记住这个判断:焊接温度越是要求高,越说明基板材料性能优越。这不是工艺退步,而是材料升级带来的正常变化。
焊接环境的第一个注意事项
焊接时,工作台面不要铺设金属或者高导热材料。
很多人习惯在操作台上垫金属板散热,但对钛晶COB来说,这会让本就需要集中热量的焊点雪上加霜——热量还没来得及熔化锡膏,就被金属台面导走了。使用普通木质或防静电桌面即可。
02 焊前准备:工具选对,事半功倍
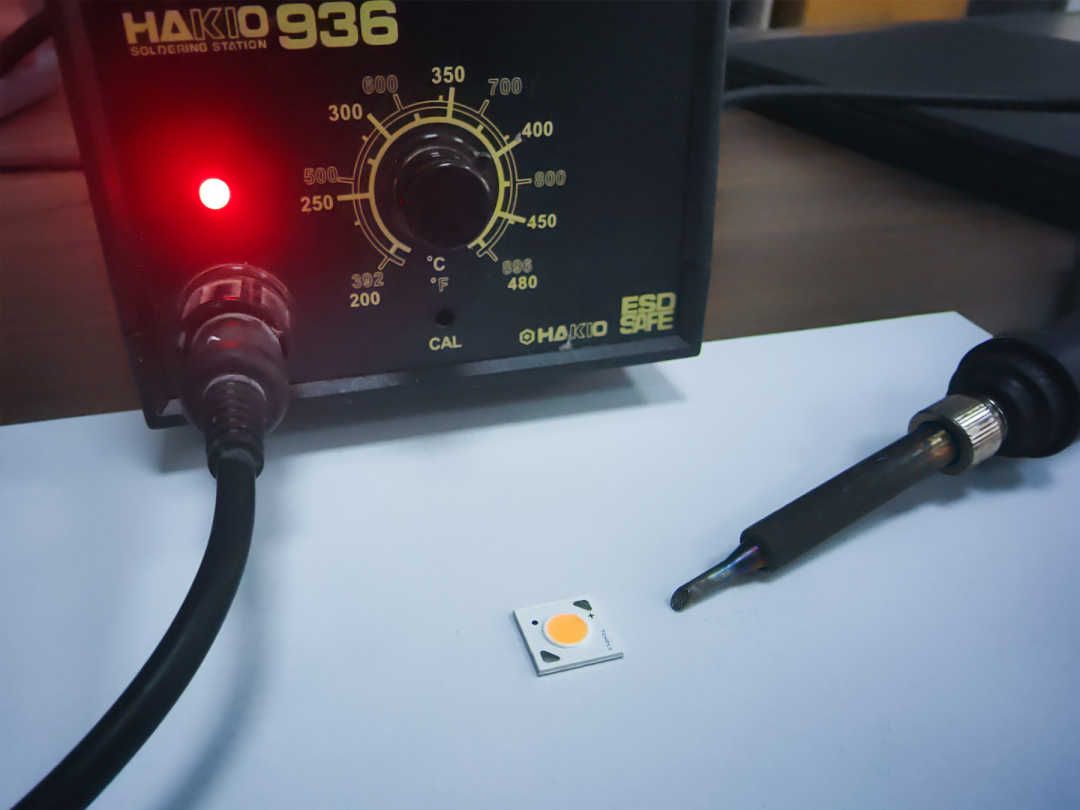
焊接钛晶COB,工具准备有三个关键点,每一个都会直接影响焊接效率和焊点质量。
一、焊枪温度:设定400摄氏度
将焊枪温度调节到400摄氏度。这是经过验证的基准温度,既能保证锡膏充分熔化,又不会对光源造成热损伤。
如果焊接时发现难以融锡,不要一味猛升温度——先检查焊枪头是否氧化、功率是否足够。确认无误后,可适当上调10摄氏度左右,但必须严格控制触锡时间。
二、焊枪头选择:斜口或刀口优先
焊枪头请选择斜口或者刀口,不要用尖头。
原因很简单:斜口和刀口与焊点的接触面积更大,热量传递更充分,熔锡更快。尖头接触面积小,热量集中但传导效率低,在钛晶高导热基板上很容易出现半天熔不开锡的情况。
三、焊枪保养:清洁氧化层,用完封锡
焊枪头的氧化层是熔锡难的隐形杀手。焊接前务必清洁枪口氧化层,确保焊枪头光亮、吃锡良好。平时用完焊枪后,要在枪头封上一层锡膏再断电收起来,这样可以隔绝空气,避免下次使用时枪头已经氧化发黑。
本次演示使用的是钛晶九发光面产品。不同规格产品的焊接逻辑一致,可参照执行。
03 第一步:光源电极预上锡
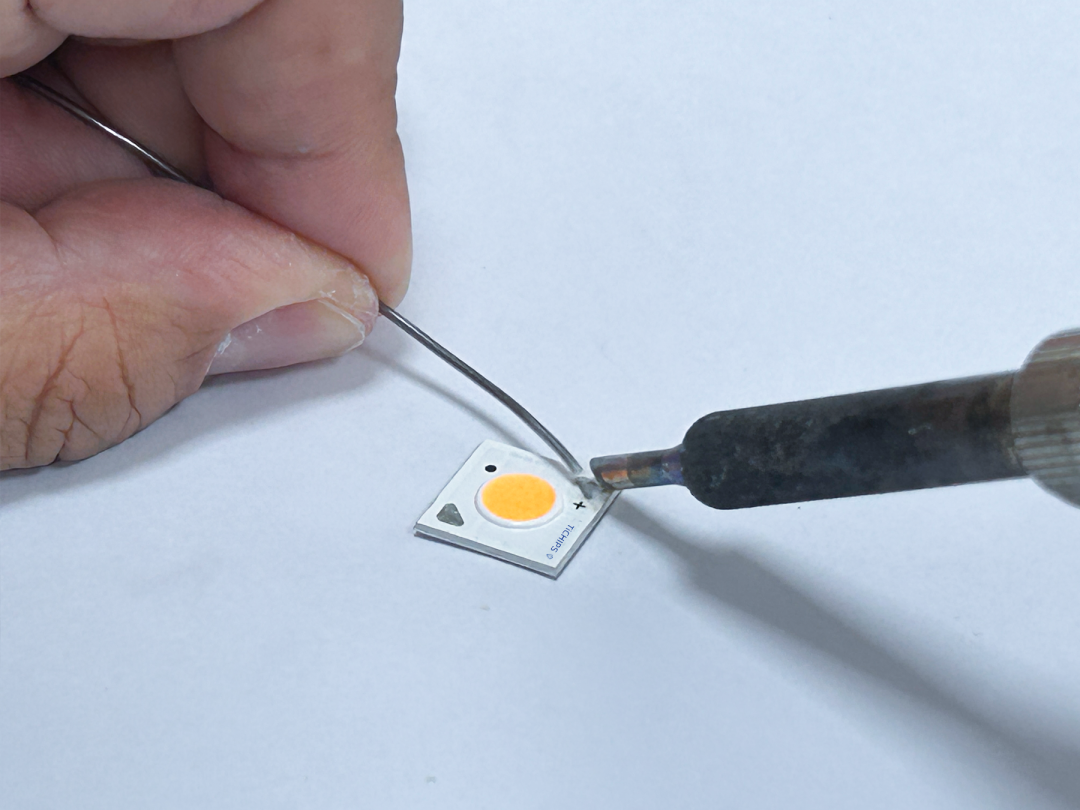
预上锡是整个焊接流程的基础,锡上得好不好,直接决定后续焊线的牢固度和美观度。
操作要点
在光源电极上添加适量锡膏,用焊枪接触熔化。焊枪接触时间不要超过3秒。
3秒是一个关键红线——时间太短锡熔不透,时间太长则可能损伤光源内部结构。钛晶基板导热快,3秒内热量已经足够让锡膏充分熔化并形成良好浸润。
合格标准
预上锡完成后,电极上的锡球应该是饱满光滑的形态,表面光亮、无毛刺、无凹坑。
如果看到锡球发灰、有颗粒感、或者呈豆腐渣状,说明熔化不充分或焊枪头有氧化,需要清洁焊枪后重新操作。
熔锡困难怎么办?
如果在3秒内锡膏难以熔化,大概率是两个原因:
1. 焊枪头氧化——先清洁氧化层,确认吃锡良好后再试;
2. 焊枪功率不够——可将温度适当上调10摄氏度左右。
无论哪种情况,都要严格控制触锡时间不超过3秒,不能靠多焐一会儿来解决熔锡问题。
04 第二步:焊线与成品检验
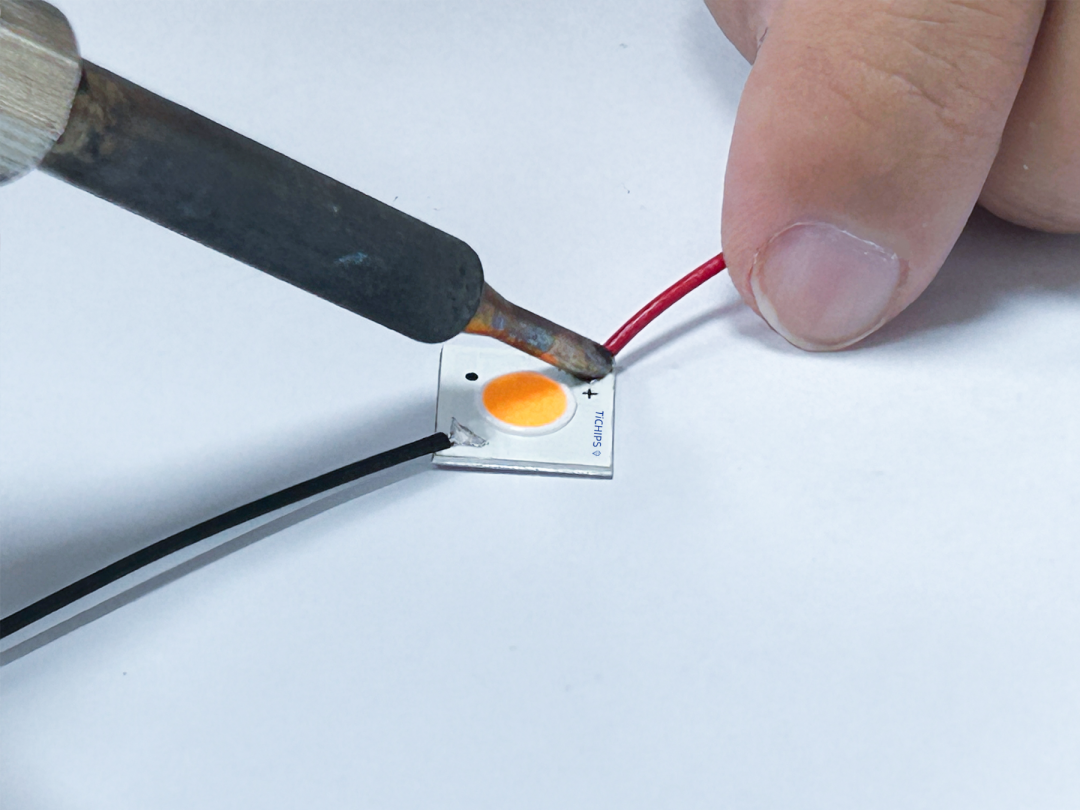
预上锡完成后,就进入焊线环节。这一步的核心原则只有一个字:快。
操作方法
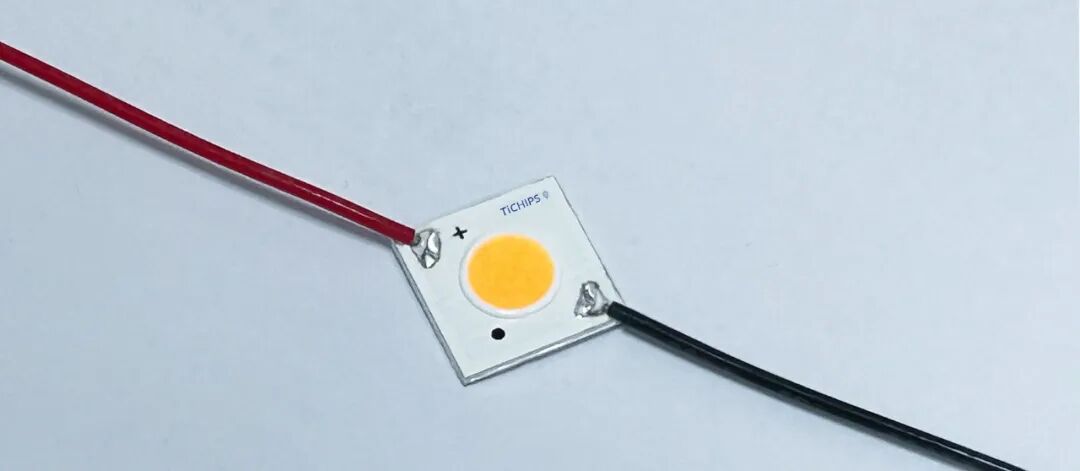
把预先包锡的导线对准光源电极上的锡球,用焊枪快速接触,让导线与锡球熔合在一起。
焊枪触锡时间尽量短——预上锡已经让电极锡球处于良好状态,焊线只需要让导线的包锡层与电极锡球熔合即可,不需要长时间加热。
合格焊点的四个标准
焊接完成后,用以下四个标准检验焊点质量:
1. 不脱丝——导线与焊点结合牢固,轻拉不脱落;
2. 不歪曲——导线走向自然,没有被烫弯或扭曲;
3. 不融丝——导线的绝缘层没有被烫熔收缩,线芯没有散开;
4. 焊点饱满光滑——锡膏均匀包裹导线和电极,表面光亮无毛刺。
四个条件同时满足,就是一次完美焊接。
05 常见问题速查
焊接过程中遇到问题,可以对照下表快速排查:
问题现象可能原因解决方法锡膏熔不开焊枪头氧化 / 功率不足清洁氧化层,温度上调10度,触锡不超过3秒焊点发灰有颗粒锡膏熔化不充分检查焊枪温度和枪头状态,重新上锡焊完导线脱落预上锡不饱满 / 焊线时间太短确保预上锡饱满光滑,焊线时充分熔合导线绝缘层被烫熔焊枪接触时间过长缩短触锡时间,动作要快焊接时热量流失快工作台面有金属/高导热材料更换为普通木质或防静电桌面
写在最后
钛晶COB的焊接难点,本质上是高性能材料带来的工艺适配问题。理解了导热快=需要更高温度=更要控制时间这个逻辑,焊接就不再是凭感觉的手艺活,而是有标准可依的规范操作。
总结三个核心数字,建议收藏:
400℃——焊枪基准温度
3秒——单次触锡时间上限
10℃——熔锡困难时的温度上调幅度
记住这三个数字,配合斜口/刀口焊枪和干净的枪头,钛晶COB焊接就能做到又快又好。
上一篇:硬核认证加持|TiCHIPS 钛晶 COB 全系列,LM80、光生物安全、蓝光危害检测全部通过 下一篇:钛晶COB替代镜面铝COB,反射率更高,光效更高,未来十年高光效 COB 核心技术来了!